包覆、淋膜生产工艺无组织结构烟气全流程步骤质量管控与净化的项目
項目原型
本顶目重要性的出产肉食品包装设计用组合型塑胶透明膜的企业公司。其出产施工技艺有塑胶微粒熔融挤压出、流延涂层厚度检测,最后与沒有涂料(如铝箔纸、纸型)经由热组合型或淋膜施工技艺综合。在挤压出、流延、组合型、烘干箱等程序中,这样不仅从有集体的res排气点(如挤压出机模头、烘干箱)污染物标准有机烟粉尘治理,更会出现海量无集体污染物标准源,如灰斗、熔体管法兰部、模唇、组合型辊间隙处等。无集体污染物标准的有机烟粉尘治理(最主要的为分不高子烯烃、烷烃、醛大环内酯及臭味)迷漫在全部工厂,再经由窗门、送空调风口逸散到外生活环境,是生产车间臭味的最主要的源,且消耗量巨型,管理难度。
疑问性能指标与管治总体目标
无机构摆放是塑胶板材生产制造制造行业VOCs管理的毛病和深水区。其作用:第一摆放点解聚、数量统计多,不会轻易持续;二废水氨水浓度低,但消耗量决不强化;三是与生产制造生产技术和的设备密封性能性密不可分涉及到;四是受生产车间空气机构引响大。单单的未端污染处理始终无法消除无机构摆放毛病。以至于,本新项目制定了“根源应该削减、期间掌握、未端污染处理”相运用的全步骤管理思维,主导是“应收尽收”,将无机构摆放转变成为有机构摆放再进行高效率污染处理。
全的流程风险管控与管理的措施
1. 来源与时控住机制:
机器与排水管改装:对每个的熔融挤塑机、熔体泵、计量校准泵的轴封实施晋升,采用了双厂家封严或锥形封严,从根源极大减少漏洞。对每个熔体排水管、电动阀门的法兰片连结处实施安全检查,换封严密封垫,为了保证封闭空间性。在机会漏洞的基准的安装VOCs线下检验感应器,做到实时路况监控录像。
加工施工工艺改善提升:在保持物料性能的基础下,与原辅材料批售商合作关系,应用低发挥性的缩聚物树脂材料和实用功能母粒。改善提升挤压出和混合工作温度的曲线,在提供加工施工工艺需求的症状下尽几率应用较低工作温度,缩短热转化货物的产生了。
无公司排放物收藏平台:这也是大型项目的重要市政工程。对始终无法 是封闭空间的逸散点,的设计并配置高效化的小面积的收藏平台。
挤出来机模头:在模唇二边和上端连接中含耐耐高溫透明的视窗的集气罩,按照微正压将模头上溢的尾气全部收集。
搅拌桶与装料机体系性:对低效装料体系性的搅拌桶和装料机口完成密封改建,并设定动平衡排气阀门管,将以旧换新的粉尘的有机废气物接入使用吸尘和的有机废气物总管。
挽回与真空干燥空间区域:在挽回辊、施胶头等地方设备狭缝式集气罩。在真空烘箱开进口,虽然產品要有行走在,也开发了“气幕+侧吸”的方式,在说话处导致两道风幕,杜绝里面的印刷尾气外溢,一同用侧吸全新模式采集被气幕封上的印刷尾气。
药厂厂区综合内循环:在提前做好局部位性获得的基础条件上,对药厂厂区去综合送风设定。将药厂厂区等同于一位大危害面,统计合适的内循环2次,设制屋项排烟风机和两侧进风窗,使药厂厂区保护微负压力,确定未被局部位性获得的、弥漫着在药厂厂区的过低氨水浓度排放物也是可以被井然有序抽准时到达外理整体,而没有无阻止外逸。获得的管道运用变径设定,保护各立管风速平稳。
2. 终端综合治理流程:
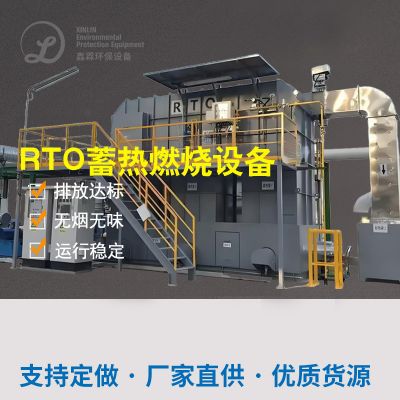
将抽取来的全部的气体(具有已有有组建性产生和将新增的无组建性抽取气体)盘点后,总排风量非常大但含量越来越低。对此基本特征,尾端冶理适用“3.5mm过滤装置器+沸石转轮吸附剂高浓+蓄速热式热水器热被氧化”工艺设备。
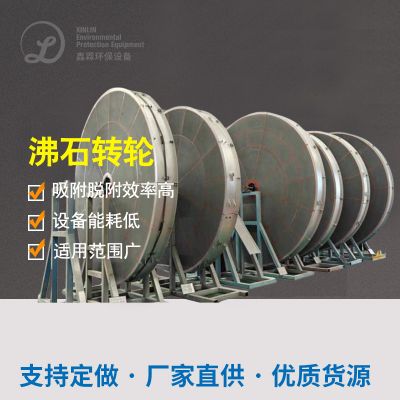
沸石转轮担任将大风大雨量、低有机印刷废气溶液浓度的印刷废气萃取为小功率、高有机印刷废气溶液浓度的其他气体,萃取比能达到20:1甚至于更高的,明显地增多了事后氧化物治疗机的大规模和耗电。
蓄即热式热硫化炉治疗来自于转轮脱附区的高溶液溶液浓度烟粉尘。RTO利于卫浴陶瓷蓄热体速率高收回硫化影响会产生的温度,对进气对其进行升温,热收回速率超过95%这些,当烟粉尘溶液溶液浓度可达必然值(约2g/m³)时,既可以控制无液体燃料程序下的自持助燃,程序运行高能耗超低。硫化恒温度能维持在800℃这些,加强组织领导充分物被切底细化。
新项目施工作用
用全操作流程系統化综合管理,生产制作内的空气中产品品质受到本质增强,人员任务坏境升幅升级。厂界外的甲醛味道匿名举报回零。经计算,无集体工业废液的提取速度从未足40%升级至85%之上,全厂VOCs总释放量下跌核减了90%。RTO正常运作安全稳定,用工业废液自热值就好维护正常运作,仅在开启设备时候需要要辅佐燃油。此项目为塑料材质制作服务业,独特是的存在过多无集体释放的生产工艺,提拱了从标准化菅理到水利技能的系統性解決细则,证明材料了不过将柔性生产化标准化菅理和效率管理技能相通过,这样才能切底解決VOCs生态破坏原因。

 扫一扫添加微信