
189-2923-7076
189-2923-7076
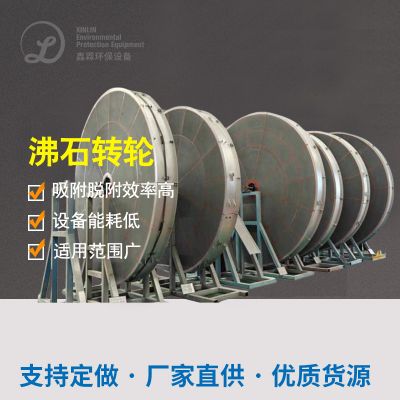
沸石转轮浓缩:大风量废气首先进入沸石转轮吸附区,沸石转轮对废气中的有机物进行吸附,将大风量低浓度废气浓缩为小风量高浓度废气。浓缩倍数可达 10 - 15 倍,大大减少了后续处理设备的风量和规模。
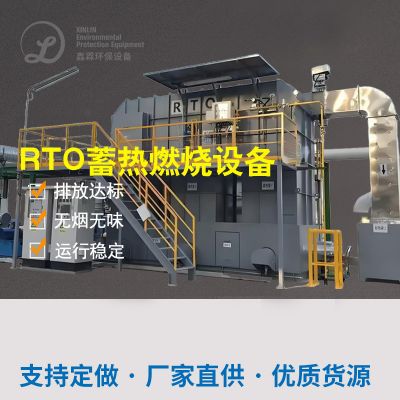
RTO 蓄热燃烧:浓缩后的高浓度废气进入 RTO 装置。RTO 装置采用蓄热式设计,通过陶瓷蓄热体回收燃烧产生的热量,用于预热进入的废气。废气在高温(通常为 800 - 900℃)下发生氧化反应,将有机物彻底分解为二氧化碳和水。热回收效率达 95%以上,有效降低了能耗。
加工特效 系统启用后,非丁烷总烃尾气排放标准标准氧化还原电位安全在 20mg/m³ 低于,几乎每年抑制 VOCs 尾气排放标准标准约 120 吨。现在期间投资加盟较高,但启用水耗比单独点燃下降 60%,两三年内即顺利通过萃取剂缩回價值缩回增量配电网的成本。 实践经验整理 关于强风量、中低含量排放物除理,应用“沸石转轮溶缩提炼 + RTO 蓄热自燃”整合流程具备着正相关的工艺设计城市发展胜机。沸石转轮溶缩提炼能更好升高排放物含量,变少以后除理机器设备的规模较和耗能;RTO 蓄热自燃则实现了了化学物质物的有效率分解的和脂肪含量回收分类治理。企业在除理此项排放物时,应一体化遵循初起注资和太久操作成本价,考虑适宜的除理流程。
 扫一扫添加微信