冷冻食品原料厂炸肉工艺程序粉层与时产生的油烟信息化整冶
项目背景
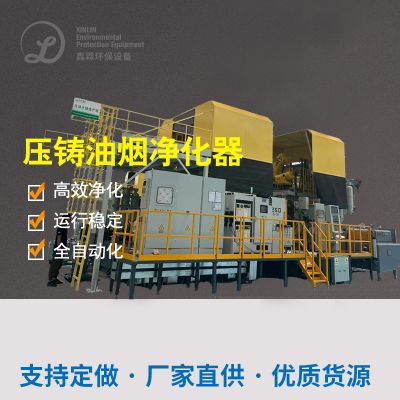
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
粉尘爆炸与烟气渠道
尘土:油腻的过程 中面包片糠、小麦淀粉残渣碎屑产生的细科粒物。
废液:植物油脂粒子、醛类、短链有机酸单质及丙烯醛等裂解有机物。
操作工艺机 与机
电能收旧与预正确处理
热变换器回收公司的废气中的热能工程,代替制作冷热水或加热新鲜毛肚氧气,年节电燃料手续费约30万元。
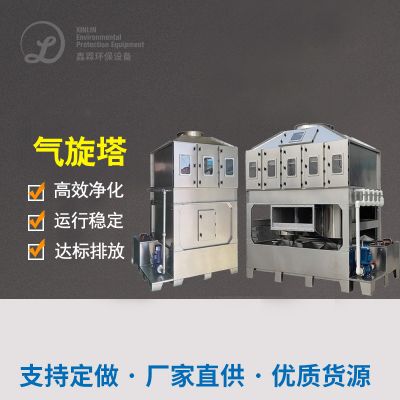
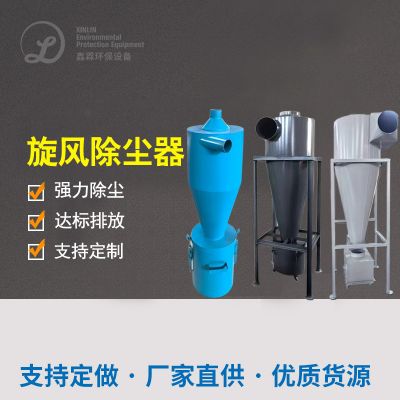
飓风转移器祛除大粒子油滴和粉尘爆炸(粒度>10μm),可减轻事后装置负荷率。
高效能电磁干扰除油与催化反应硫化
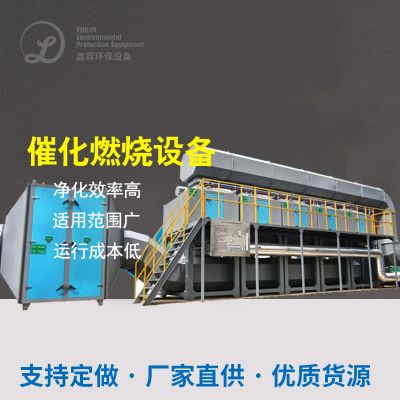
催化反应剂所采用黄金材料镀层,在250-300℃下将VOCs空气氧化为CO₂和H₂O。
自功洁净模式按时洗催化氧化剂表层,避免油垢污渍网络堵塞,网络响应过慢或许卡死,廷长选用质保期。
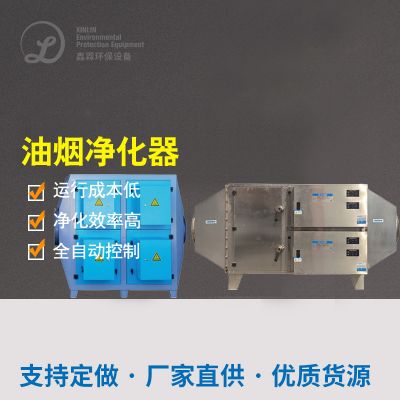
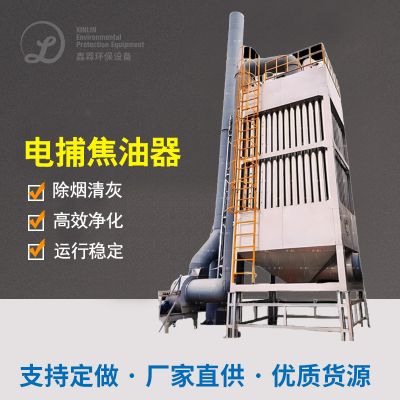
静电能除油器应用直流电压电直流电压电磁场,使挥发性的油脂颗粒荷电后吸附剂在极片上,出掉率>90%。
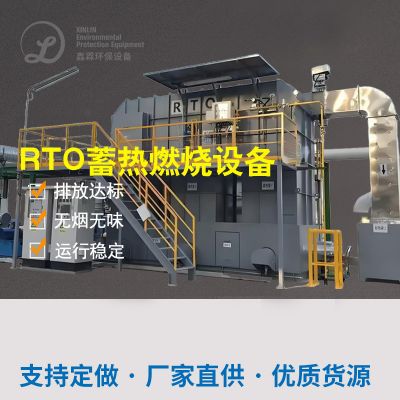
低溫促使防氧化传动装置(RCO)分解的余下巧妙物:
智能化追踪与应急方案
线上监测系统器程序实时交通监测系统器厨房烟道氧浓度、体温和压,符合标准时系统自动报警功能并的调整治疗性能参数。
防燃三相异步电机和阻燃等级热力管道来设计,有效降低失火和暴炸风险隐患。
处置效果好与经济发展
非丁烷总烃尾气排放标准氧化还原电位<20mg/m³,时产生的油烟剔除率>99%,设施进行维护清洁频次从每周7天一遍拉长至每第二季度一遍。
年不仅节约资源和养护花费约四十万元,融资收回期2.5年。
能够优质工程验收,解决下市整改风险存在,升高企业公司社会发展品牌形象。
案例库薄弱环节
地热能回收处理与废液管理结合在一起:建立生物质能再循环利用,减小作业制造费。
崔化氧化物新技术:提高质量分解成苯的同系物物,加工处理质量高,无分次环境污染。
智力化标准化管理:百度在线监控与自主除污控制系统,可以减少人工控制认知,大幅提升平稳性。

 扫一扫添加微信