对焊烟气粉尘有机废气情况
补焊时中产生了的烟气粉尘烟粉尘是工业生产烟粉尘源头治理的重點一个。补焊烟气粉尘包括由五金阳极非过渡金属制、氟化物、三氧、氮阳极非过渡金属制或一阳极阳极硫化碳等组合而成,其材质缜密且影响性大。补焊烟气粉尘的孔径经常在0.01~1μm两者之间,类属可吸多科粒物(PM2.5及PM10),不断吸多会产生焊接就业bing(如尘肺bing、五金烟热等),时候也会工作环境破坏生产加工及附近工作环境。
焊接生产的废气的重点源头包含:
焊丝弧光焊
:所产生非常多五金被氮化合物和氟化物。
汽体保证焊(MIG/MAG)
:存于臭氧老化和氮阳极化合物自动生成。
埋弧
:废气量比较少,但仍有有很大危害性其他气体挥发。
激光束焊/等铝离子焊
:烟气粉尘颗粒物更细微,更难捕杀。
补焊粉尘烟粉尘工作困难与指导思想
重要困难
颗粒剂物犬细小,易悬浮按钮
:点焊废气粒度分布小,传统与现代滤水策略不易于有效率拍摄。
组成复杂化,致癌性强
:含血本属、氟化物等,需根据性处置。
粉尘平均温度高
:一些手工焊接艺(如等阴离子焊)烟气粉尘体温较高,会影响环保设备耐用度。
車间空气骚扰
:不锈钢焊接钳台分散化,粉尘易传播,收藏很难。
净化处理步骤
发祥地征集
:运用轮廓排风机罩、吸气臂等,事关飘尘在向外扩散前逮捕获。
有效活性炭过滤
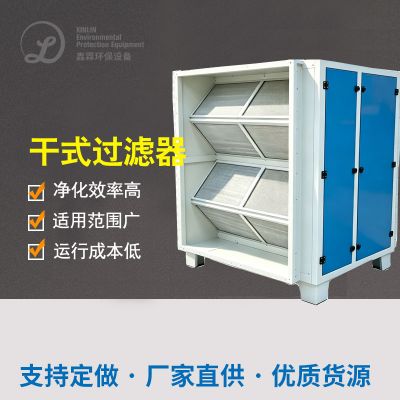
:利用袋式滤尘、人体静电滤尘或滤筒滤尘枝术,抓好自净吸收率。
多级别自净
:造成什么是臭氧、氮钝化物等气态空气废水,需整合灵活性炭过滤器吸附物或离子液体引燃。
能源管理设计的概念
:调整新风量掌控,削减开机运行耗电。
经曲真实案例数据分析
案例分享1:某小型建设项目机制研发厂锡焊飘尘净化
投资项目游戏背景
:该厂以重形机械设备制造焊接工艺作为主料,所采用CO₂废气保养焊和简单手工电弧焊接焊,废气量大且含锰、铬等高价属。
净化计划
:
整理控制系统
:在每一家电焊办公桌右下方安装使用调节器节吸气臂,抓好废气高效益吸引。
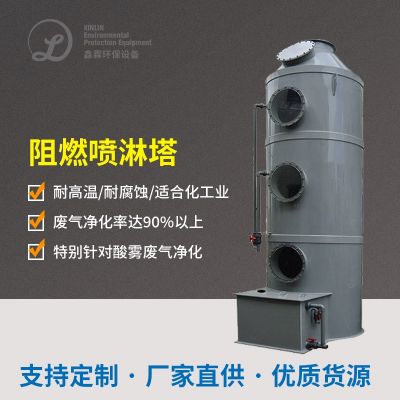
净化处理设配
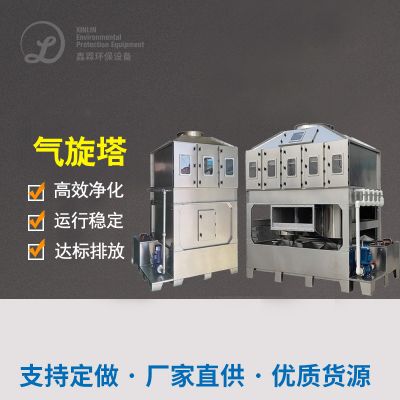
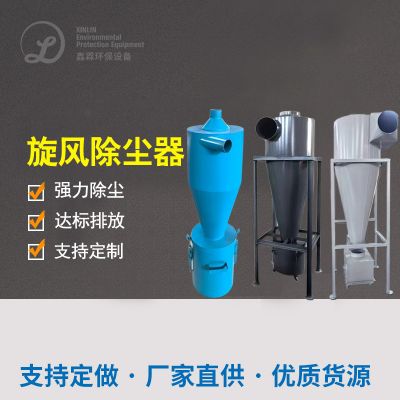
:用于“飓风排尘+滤筒排尘”结构,过滤水质量达99.9%。
污染物标准的
:处理后顆粒物氧化还原电位<5mg/m³,达到《大方得体的空气污染物全方位的直接鑫霖环保化》(GB16297-1996)。
自动运行目的
:
生产线上废的独特气产品为显著提高,焊接工艺专业bing进行率减小80%。
设备正常运作安全稳定,滤筒生命达1两个月以内,运维资金低。

 扫一扫添加微信